What is QMS? Complete Guide for Garments Industry
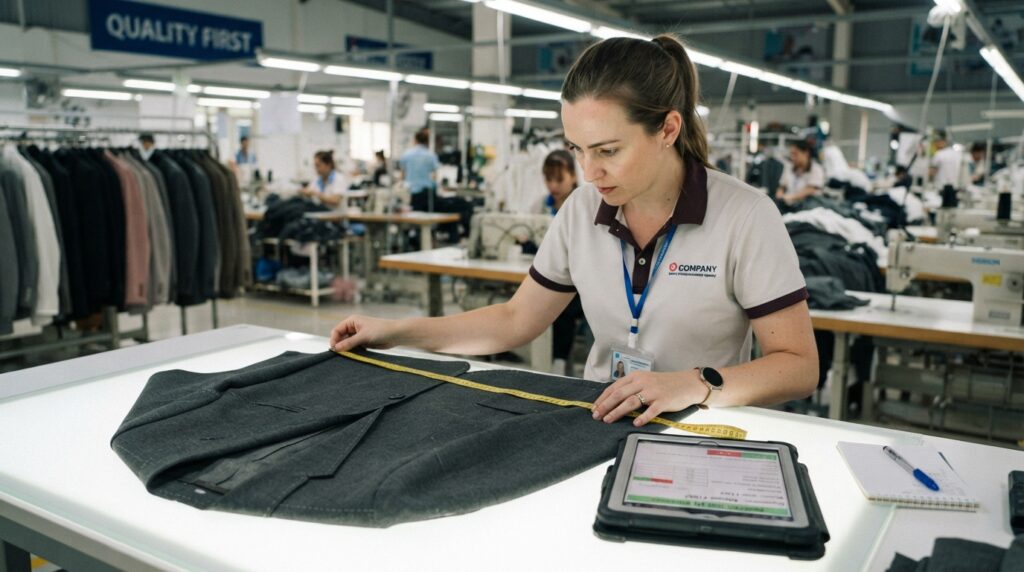
পোশাক বা গার্মেন্টস শিল্পে QMS (Quality Management System বা মান ব্যবস্থাপনা পদ্ধতি) হলো নীতি, কর্মপদ্ধতি, স্ট্যান্ডার্ড অপারেটিং প্রসিডিউর (SOP) এবং ধারাবাহিক অডিট কাঠামোর একটি সমন্বিত রূপ। এর মূল উদ্দেশ্য হলো ক্রেতার (Buyer) দেওয়া টেক প্যাক (Tech Pack) এবং মানদণ্ড অনুযায়ী সুতা/ফেব্রিক সংগ্রহ থেকে শুরু করে শিপমেন্ট পর্যন্ত প্রতিটি ধাপে ত্রুটিমুক্ত পোশাক তৈরি নিশ্চিত করা।
গার্মেন্টস শিল্পে আধুনিক QMS-এর মূল নীতি কেবল তৈরি পোশাকের ত্রুটি খোঁজা নয়, বরং উৎপাদন প্রক্রিয়ার শুরুতেই ত্রুটি প্রতিরোধ (Defect Prevention) করা।
১. QA এবং QC-এর পার্থক্য (QA vs. QC)
- Quality Assurance (QA) – প্রক্রিয়াভিত্তিক (Proactive): এটি এমন একটি সামগ্রিক ব্যবস্থা যা ত্রুটি তৈরি হওয়ার আগেই তা রোধ করার জন্য স্ট্যান্ডার্ড নির্ধারণ, কর্মীদের প্রশিক্ষণ, অডিট ও এসওপি নিশ্চিত করে।
- Quality Control (QC) – পণ্যভিত্তিক (Reactive): এটি সরাসরি কাঁচামাল, রানিং প্রসেস (WIP) বা সমাপ্ত পোশাক পরীক্ষা-নিরীক্ষা ও পরিমাপ করে নির্দিষ্ট ত্রুটিযুক্ত পণ্য আলাদা বা শনাক্ত করে।
২. গার্মেন্টস উৎপাদনে QMS-এর মূল ধাপসমূহ
কাঁচামাল ও ট্রিমস ➔ প্রি-প্রোডাকশন ➔ কাটিং ➔ সুইং ➔ ফিনিশিং ➔ ফাইনাল অডিট (AQL)
ক. কাঁচামাল ও ট্রিমস পরিদর্শন (Inward / Store QC)
- ফেব্রিক ইন্সপেকশন: সাধারণত আন্তর্জাতিক ASTM 4-Point System (অথবা 10-Point System) অনুযায়ী ফেব্রিকের রোল চেক করা হয় (উইভিং/নিটিং ত্রুটি, শেড ভ্যারিয়েশন, ড্রপ স্টিচ, হোল ইত্যাদি)।
- ল্যাব টেস্ট:
- ডাইমেনশনাল স্ট্যাবিলিটি বা ওয়াশ শ্রিঙ্কেজ (Shrinkage)।
- কালার ফাস্টনেস (ওয়াশ, ঘষা/Crocking, রোদে বা ঘামে রঙের স্থায়িত্ব)।
- ফেব্রিকের ওজন বা GSM নির্ধারণ।
- স্পাইরালিটি বা টর্ক (Torque/Skewness)।
- ট্রিমস ও এক্সেসরিজ চেক: বাটন পুল টেস্ট (সাধারণত ৯০ নিউটন শক্তিতে ১০ সেকেন্ড টানা হয়), জিপার শক্তি পরীক্ষা, সুতার কাউন্ট ও রঙ যাচাই এবং বারকোড স্ক্যান যোগ্যতা।
খ. প্রি-প্রোডাকশন মান নিয়ন্ত্রণ (Pre-Production QC)
- টেক প্যাক রিভিউ (Tech Pack Review): বায়ারের স্পেসিফিকেশন শিট, সাইজ মেজারমেন্ট চার্ট এবং কনস্ট্রাকশন ডিটেইলস পুঙ্খানুপুঙ্খ পরীক্ষা।
- স্যাম্পল অনুমোদন: Proto, Fit, Size Set এবং Pre-Production (PP) স্যাম্পল অনুমোদন নিশ্চিত করা।
- পিপি মিটিং (PP Meeting): মার্চেন্ডাইজিং, আইই (IE), কাটিং, প্রোডাকশন এবং কোয়ালিটি টিমের যৌথ মিটিং, যেখানে উৎপাদনে জটিল বা ঝুঁকিপূর্ণ অপারেশনগুলো চিহ্নিত করা হয়।
- পাইলট রান (Pilot Run): বাল্ক কাটিংয়ের আগে ৫০–১০০ পিস পোশাকের ছোট ট্রায়াল রান দিয়ে সেলাইয়ের ত্রুটি ও মেশিনের ফিটিং যাচাই।
গ. কাটিং সেকশন কোয়ালিটি কন্ট্রোল (Cutting QC)
- ফেব্রিক রিলাক্সেশন (Fabric Relaxation): নিট বা স্প্যানডেক্স ফেব্রিক কাটার আগে প্রয়োজনীয় সময় (সাধারণত ১২–২৪ ঘণ্টা) বিশ্রাম দেওয়া।
- স্প্রেডিং অডিট: টেবিল মার্কিং, টানহীনভাবে ফেব্রিক বিছানো (Tension-free laying), প্লাই গণনা এবং গ্রেইনলাইন অ্যালাইনমেন্ট যাচাই।
- কাট পিস অডিট: মূল প্যাটার্নের সাথে উপরের, মাঝের ও নিচের প্লাইয়ের সাইজ মিলিয়ে দেখা এবং নচ (Notch) গভীরতা চেক করা।
- ফিউজিং ইন্সপেকশন: কলার বা কাফে ফিউজিং মেশিনের তাপমাত্রা (Temperature), সময় (Dwell time) ও চাপ (Pressure) পর্যবেক্ষণ।
- বান্ডেলিং ও নাম্বারিং: শেড ভ্যারিয়েশন এড়াতে কঠোরভাবে নম্বর মিলিয়ে বান্ডেল তৈরি।
আরও পড়ুন – ISO 9001:2015 QMS Implementation : গার্মেন্টস ফ্যাক্টরিতে QMS বাস্তবায়ন করবেন?
ঘ. সুইং ফ্লোর কোয়ালিটি কন্ট্রোল (Sewing QC)
- ট্রাফিক লাইট সিস্টেম / ইন-লাইন অডিট: রোমিং কিউসিরা নির্দিষ্ট বিরতিতে প্রতি সেলাই অপারেটরের কাজ চেক করেন। সবুজ, হলুদ ও লাল কার্ড পদ্ধতির মাধ্যমে ফ্লোরে ত্রুটির মাত্রা প্রদর্শিত হয়।
- ১০০% এন্ড-লাইন ইন্সপেকশন: লাইন থেকে বের হওয়া প্রতিটি পোশাক চেক করা:
- সেলাই ত্রুটি (Skipped stitch, Broken stitch, Puckering, Open seam, Uneven tension)।
- মেজারমেন্ট অডিট (বায়ারের সহনশীলতা বা Tolerance অনুযায়ী পরিমাপ যাচাই)।
- ব্রোকেন নিডল পলিসি (Broken Needle Policy): সুই ভাঙলে ভাঙা অংশের সব টুকরো রেজিস্টারে জমা দেওয়া সাপেক্ষে নতুন সুই বরাদ্দ করা, যেন পোশাকে কোনো ধাতব কণা না থাকে।
ঙ. ফিনিশিং ও প্যাকেজিং কোয়ালিটি কন্ট্রোল (Finishing QC)
- থ্রেড ট্রিমিং ও দাগ দূরীকরণ: আলগা সুতা কাটা এবং অনুমোদিত স্পট ক্লিনার দিয়ে তেলের বা চকের দাগ দূর করা।
- আয়রনিং ও প্রেসিং চেক: শাইন মার্ক (Shine mark), পোড়া দাগ বা অসম ভাঁজ পরীক্ষা।
- মেটাল ডিটেকশন (Needle Detector): বিশেষ করে শিশুদের পোশাকে ১০০% মেটাল ডিটেক্টর মেশিনের ভেতর দিয়ে পাস করানো (সাধারণত ১.০–১.২ মিমি ফেরাস সংবেদনশীলতা)।
- প্যাকিং ও কার্টনিং অডিট: সঠিক হ্যাংট্যাগ, বারকোড, পলিব্যাগ ওয়ার্নিং এবং কার্টনের শিপিং মার্ক যাচাই।
চ. ফাইনাল অডিট / প্রি-শিপমেন্ট ইন্সপেকশন (Final Audit / PSI)
শিপমেন্টের আগে কারখানার নিজস্ব QA টিম অথবা তৃতীয় পক্ষের অডিট সংস্থা (যেমন: SGS, Intertek, Bureau Veritas) দ্বারা আন্তর্জাতিক নমুনা স্ট্যান্ডার্ডে সম্পন্ন করা হয়:
- স্ট্যান্ডার্ড: ISO 2859-1 / ANSI/ASQ Z1.4 (General Inspection Level II)।
- AQL (Acceptable Quality Limit) লেভেল:
- Critical Defects (মারাত্মক ত্রুটি): ০ (যেমন: ভাঙা সুই বা ধারালো বস্তু)।
- Major Defects (প্রধান ত্রুটি): সাধারণত AQL ১.৫ বা ২.৫ (ব্যবহারযোগ্যতা বা বিক্রিতে বাধা সৃষ্টিকারী ত্রুটি)।
- Minor Defects (ছোটখাটো ত্রুটি): সাধারণত AQL ৪.০ (সামান্য বাহ্যিক ত্রুটি যা কার্যকারিতায় প্রভাব ফেলে না)।
৩. গুরুত্বপূর্ণ কোয়ালিটি মেট্রিক্স ও সূত্র
| মেট্রিক | বিবরণ | সূত্র |
| DHU (Defects per Hundred Units) | প্রতি ১০০ পিসে ত্রুটির সংখ্যা পরিমাপ। | |
| RFT / FTT (Right First Time) | প্রথমবারেই সঠিক পোশাক তৈরির হার। | |
| Defect Rate (%) | মোট পোশাকের মধ্যে ত্রুটিযুক্ত পোশাকের শতকরা হার। | |
| Rework Rate (%) | সেলাই লাইনে পুনরায় অলটারেশনের জন্য পাঠানো পোশাকের হার। |
৪. QMS-এর প্রধান ডকুমেন্টস
১. কোয়ালিটি ম্যানুয়াল ও এসওপি (SOPs): প্রতিটি বিভাগের কাজের লিখিত নির্দেশিকা।
২. অ্যাপ্রুভড গোল্ডেন স্যাম্পল ও ট্রিম কার্ড: অনুমোদিত মূল রেফারেন্স নমুনা।
৩. ডেইলি কোয়ালিটি রিপোর্ট: ফেব্রিক ৪-পয়েন্ট রিপোর্ট, সুইং লাইনের প্রতি ঘণ্টার DHU চার্ট, ফিউজিং লগ শিট।
৪. CAPA রিপোর্ট (Corrective and Preventive Action): সমস্যা চিহ্নিত হলে তার মূল কারণ অনুসন্ধান (Root Cause Analysis – 5 Whys বা Fishbone ডায়াগ্রাম) এবং পুনরাবৃত্তি রোধের কার্যকর পরিকল্পনা।
৫. ক্যালিব্রেশন সার্টিফিকেট: ওজন মাপার পাল্লা, জিএসএম কাটার ও লাইট বক্সের নিয়মিত মান যাচাইয়ের রেকর্ড।
আরও পড়ুন –
মন্তব্য
আপনার অভিজ্ঞতা বা মতামত শেয়ার করুন — গঠনমূলক মন্তব্য সবাইকে সাহায্য করে।